Виды сварки металла: MMA, MIG/MAG и TIG — чем отличаются и что выбрать
Для соединения металлических деталей применяют разные способы сварки. Наиболее распространённые среди них — ручная дуговая сварка MMA, полуавтоматическая MIG/MAG и аргонодуговая TIG.
У каждой технологии есть свои особенности. Один способ лучше подходит для производительной сварки большого количества однотипных соединений, другой позволяет точнее контролировать процесс и получать аккуратный шов, третий удобен для определённых конструкций и условий работы.
Поэтому универсального ответа на вопрос «какой вид сварки лучше» не существует. Технологию выбирают с учётом материала, толщины деталей, конструкции изделия, требований к сварному соединению и объёма работ.
Разберём, чем отличаются MMA, MIG/MAG и TIG и в каких случаях может применяться каждый из этих способов.
Какие виды сварки металла применяются чаще всего
Все три рассматриваемые технологии относятся к дуговой сварке: металл нагревается за счёт электрической дуги, возникающей между электродом и свариваемой деталью.
Главные различия заключаются в типе электрода, способе подачи присадочного материала и защите сварочной зоны от окружающего воздуха.
Ручная дуговая сварка MMA
MMA — ручная дуговая сварка покрытым электродом. В процессе электрод одновременно служит источником сварочной дуги и присадочным материалом.
При нагреве покрытие электрода образует защитную среду и шлак, которые помогают защитить расплавленный металл от воздействия воздуха.
Одно из преимуществ MMA — сравнительно простая организация сварочных работ. Не требуется отдельный баллон с защитным газом, поэтому технология может быть удобна там, где мобильность оборудования имеет большое значение.
При этом процесс во многом зависит от квалификации сварщика. Электроды необходимо периодически менять, после сварки обычно требуется удаление шлака, а при большом количестве однотипных соединений производительность MMA может уступать полуавтоматической сварке.
Ручная дуговая сварка применяется при изготовлении и ремонте различных металлических конструкций, если её использование соответствует материалу, геометрии изделия и требованиям к соединению.
Полуавтоматическая сварка MIG/MAG
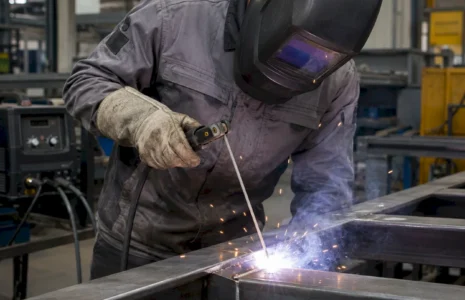
При сварке MIG/MAG в зону соединения автоматически подаётся металлическая проволока. Она является одновременно электродом и присадочным материалом.
Сварочная ванна защищается газом.
Разница между MIG и MAG заключается в типе защитной среды:
- MIG — сварка в среде инертного газа;
- MAG — сварка в среде активного газа или газовой смеси.
Непрерывная подача проволоки позволяет выполнять сварочные операции без регулярной остановки для замены электрода. Благодаря этому MIG/MAG хорошо подходит для задач, где важны производительность и повторяемость операций.
Технологию часто применяют при изготовлении металлоконструкций, корпусов, рам, деталей из листового и профильного металла и других изделий с большим количеством сварных соединений.
Выбор проволоки, защитного газа и режима сварки зависит от материала и конкретной задачи.
Подробнее о технологии: сварка полуавтоматом MIG/MAG.
Аргонодуговая сварка TIG
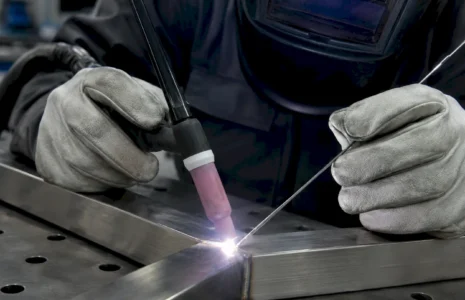
При TIG-сварке электрическая дуга образуется между металлической деталью и неплавящимся вольфрамовым электродом.
Зона сварки защищается инертным газом — чаще всего аргоном. Если для формирования соединения требуется дополнительный металл, присадочный пруток подаётся отдельно.
Такая схема позволяет сварщику независимо контролировать дугу и количество присадочного материала. Поэтому TIG особенно полезна в задачах, где важны точность, аккуратность сварного шва и управляемость процесса.
Технология применяется для различных сталей и цветных металлов, если конкретный материал и конструкция допускают такой способ соединения.
По сравнению с MIG/MAG TIG обычно требует больше времени на выполнение соединения, поэтому при большом количестве однотипных швов производительность может быть ниже.
Для задач, где особенно важны точность процесса и аккуратность сварного соединения, подробнее о технологии можно прочитать на странице аргонодуговой сварки TIG.
Чем отличаются MMA, MIG/MAG и TIG
Основные различия между технологиями можно представить в таблице.
| Критерий | MMA | MIG/MAG | TIG |
|---|---|---|---|
| Тип электрода | Плавящийся покрытый электрод | Плавящаяся проволока | Неплавящийся вольфрамовый электрод |
| Подача присадочного металла | Электрод | Автоматически подаваемая проволока | Отдельный присадочный материал при необходимости |
| Защитный газ | Обычно не требуется | Требуется | Требуется |
| Скорость работы | Средняя | Высокая | Сравнительно невысокая |
| Контроль процесса | Зависит от навыка сварщика | Высокий | Очень высокий |
| Повторяющиеся операции | Возможны | Хорошо подходит | Зависит от задачи |
| Требования к внешнему виду шва | Зависит от задачи и исполнения | Можно получить аккуратное соединение | Особенно хорошо подходит для аккуратных соединений |
| Мобильность оборудования | Высокая | Ниже из-за подачи проволоки и газа | Ниже из-за оборудования и защитного газа |
Таблица показывает общие особенности технологий, но не позволяет выбрать способ сварки только по одному параметру. Например, высокая скорость MIG/MAG не означает, что этот способ автоматически подходит для любого изделия, а высокая точность TIG не делает его универсально лучшим вариантом.
В производстве всегда оценивается совокупность факторов.
Как материал влияет на выбор способа сварки
Разные металлы отличаются теплопроводностью, химическим составом, поведением при нагреве и требованиями к защите сварочной зоны.
Поэтому сначала необходимо определить материал детали, а уже затем выбирать технологию.
Углеродистая сталь
Для углеродистых сталей могут применяться MMA, MIG/MAG и TIG.
Выбор зависит от толщины деталей, конструкции, длины и количества соединений, требований к внешнему виду и производительности.
Например, при изготовлении серии металлических изделий с большим количеством повторяющихся швов может быть рациональна полуавтоматическая сварка. Для отдельных соединений с повышенными требованиями к контролю процесса может рассматриваться TIG.
Нержавеющая сталь
Для нержавеющих сталей также применяются разные сварочные технологии.
Здесь особенно важны:
- конкретная марка стали;
- толщина детали;
- требования к внешнему виду;
- условия эксплуатации изделия;
- допустимое тепловое воздействие.
Нельзя выбирать технологию только потому, что материал обозначен как «нержавейка»: разные марки стали могут требовать разного подхода.
Подробнее эту тему рассмотрим в материале «Какой сваркой варить нержавеющую сталь: TIG, MIG/MAG или электродом».
Алюминий
Алюминиевые сплавы отличаются высокой теплопроводностью и наличием оксидного слоя на поверхности, поэтому их сварка предъявляет дополнительные требования к подготовке и выбору технологии.
Для алюминия могут применяться TIG и MIG, однако решение зависит от марки сплава, толщины, конструкции изделия и объёма работ.
Отдельно мы разберём эту тему в статье «Какой сваркой варить алюминий: TIG или MIG».
Как толщина металла влияет на выбор технологии
Толщина детали — один из главных параметров, который учитывается перед сваркой, однако привязывать определённую толщину к единственному способу сварки неправильно.
Для тонких деталей особенно важен контроль тепловложения. Избыточный локальный нагрев может привести к:
- прожогу;
- короблению детали;
- изменению геометрии;
- ухудшению внешнего вида соединения.
Поэтому при работе с тонким листом учитывается не только технология, но и конструкция соединения, зазоры, последовательность выполнения швов и фиксация деталей.
При увеличении толщины металла растёт значение других факторов: производительности процесса, подготовки кромок, количества проходов и требований к прочности соединения.
По этой причине правило вида «до определённой толщины — только TIG, выше — только MIG/MAG» не является универсальным.
Подробнее: «Сварка тонкого металла: какой способ выбрать и как избежать прожогов».
Что выбрать — TIG или MIG/MAG
TIG и MIG/MAG часто сравнивают между собой, поскольку обе технологии используют защитный газ, но процессы существенно отличаются.
MIG/MAG стоит рассматривать, когда важна производительность
Непрерывная подача проволоки позволяет выполнять большое количество соединений с меньшим количеством технологических остановок.
Поэтому MIG/MAG особенно удобна при:
- изготовлении серийных деталей;
- сборке металлоконструкций;
- сварке рам и каркасов;
- большом количестве повторяющихся соединений;
- производственных задачах, где скорость операции имеет существенное значение.
TIG стоит рассматривать, когда особенно важен контроль
TIG позволяет отдельно управлять сварочной дугой и подачей присадочного материала.
Это делает технологию полезной при:
- повышенных требованиях к аккуратности соединения;
- сложной геометрии детали;
- необходимости точно контролировать сварочную ванну;
- работе с материалами и изделиями, чувствительными к тепловому воздействию.
При этом нельзя сделать вывод, что TIG всегда обеспечивает «лучшее качество», а MIG/MAG используется только там, где важна скорость.
Правильно настроенный технологический процесс позволяет получать качественные соединения разными способами. Выбор определяется требованиями конкретного изделия.
Подробнее различия будут рассмотрены в отдельной статье «MIG/MAG или TIG: какую сварку выбрать для конкретной задачи».
Что лучше — сварка полуавтоматом или электродом
MIG/MAG и MMA решают похожую задачу — создание сварного соединения, однако организация процесса отличается.
При MMA сварщик работает отдельными покрытыми электродами. При MIG/MAG проволока автоматически подаётся механизмом сварочного аппарата.
Полуавтомат особенно удобен при большом количестве последовательных сварочных операций, поскольку сварщику не приходится постоянно менять электроды.
MMA, в свою очередь, может быть рациональна при других условиях — например, когда важна мобильность оборудования или конструкция изделия позволяет эффективно выполнять соединения ручной дуговой сваркой.
Поэтому выбирать между электродом и полуавтоматом нужно не по принципу «старый или современный способ», а исходя из производственной задачи.
Что важнее: скорость сварки или внешний вид шва
При выборе технологии важно заранее понимать, какие требования предъявляются к готовому изделию.
Для одной конструкции внешний вид сварного соединения может практически не иметь значения: после сборки оно будет закрыто другими деталями или не будет находиться в видимой зоне.
Для другого изделия шов является частью внешнего вида, поэтому его геометрия и аккуратность становятся важными критериями.
То же относится к производительности.
Если необходимо изготовить единичную деталь, разница во времени выполнения одного шва может быть несущественной. При серии из десятков или сотен однотипных изделий продолжительность каждой сварочной операции уже заметно влияет на общее время производства.
Поэтому способ сварки необходимо выбирать вместе с технологией изготовления изделия в целом, а не отдельно от неё.
Как выбрать способ сварки для конкретного изделия
Чтобы определить подходящую технологию, недостаточно знать только название детали.
Для оценки желательно иметь следующие исходные данные:
- Материал.
Сталь, нержавеющая сталь, алюминиевый сплав или другой металл. - Марка материала.
Если она известна, её лучше указать сразу. - Толщина деталей.
Особенно важна для тонкостенных изделий. - Конструкция изделия.
Нужно понимать расположение деталей и доступность сварных соединений. - Тип и расположение швов.
Короткие или длинные, наружные или внутренние, видимые или скрытые. - Требования к внешнему виду.
Например, будет ли сварное соединение находиться на лицевой поверхности изделия. - Количество изделий.
Способ, рациональный для одной детали, не всегда оказывается оптимальным для серии. - Чертёж или эскиз.
Чем больше информации о конструкции доступно до начала работ, тем точнее можно подобрать технологию.
В некоторых случаях окончательный выбор между MMA, MIG/MAG и TIG можно сделать только после оценки чертежа и конкретной детали.
Какой вид сварки выбрать — краткий итог
У каждой технологии есть своя область рационального применения.
MMA может использоваться там, где подходит ручная дуговая технология и важна сравнительно простая организация процесса.
MIG/MAG особенно удобна при большом количестве сварных соединений, повторяющихся операциях и производственных задачах, где важна скорость выполнения работ.
TIG позволяет точно контролировать сварочную ванну и хорошо подходит для задач с повышенными требованиями к аккуратности соединения.
При этом материал, толщина и конструкция изделия могут полностью изменить выбор.
Поэтому для заказа сварочных работ не обязательно заранее самостоятельно определять технологию. В большинстве случаев полезнее передать производителю чертёж, информацию о материале, толщине и количестве изделий, после чего уже подобрать подходящий способ сварки.
Подробнее о возможностях производства можно узнать на странице сварки металла.