MIG/MAG или TIG: какую сварку выбрать для конкретной задачи
MIG/MAG и TIG — распространённые способы дуговой сварки в среде защитного газа. Обе технологии позволяют получать качественные сварные соединения, но отличаются принципом работы, производительностью, способом подачи присадочного материала и возможностями управления процессом.
Поэтому вопрос «что лучше — TIG или MIG/MAG» не совсем корректен. Для одного изделия важнее скорость выполнения большого количества однотипных швов, для другого — точный контроль сварочной ванны и внешний вид соединения.
Выбор зависит от материала, толщины деталей, конструкции изделия, количества сварных соединений и требований к готовому результату.
Разберём основные различия TIG и MIG/MAG и посмотрим, в каких задачах рациональнее применять каждую технологию.
Главное отличие TIG от MIG/MAG
Основное различие заключается в том, как создаётся электрическая дуга и подаётся присадочный металл.
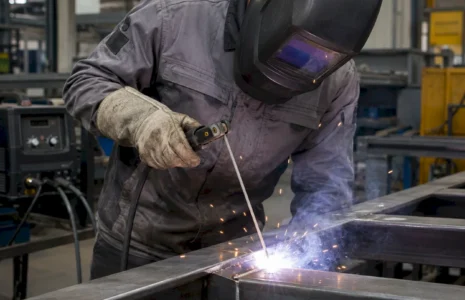
При MIG/MAG-сварке в зону соединения непрерывно подаётся металлическая проволока. Она одновременно является электродом, между которым и деталью возникает электрическая дуга, и присадочным материалом, формирующим сварной шов.
Проволока подаётся автоматически механизмом сварочного аппарата.
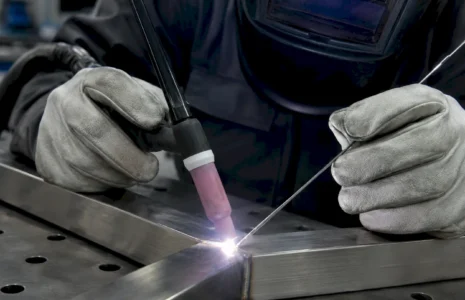
При TIG-сварке используется неплавящийся вольфрамовый электрод. Он создаёт электрическую дугу, но сам не становится частью сварного соединения. Если для формирования шва требуется дополнительный металл, сварщик отдельно подаёт присадочный пруток.
Именно эта разница во многом определяет особенности двух технологий.
MIG/MAG позволяет быстро и непрерывно формировать сварное соединение, а TIG даёт сварщику возможность независимо контролировать дугу и количество присадочного материала.
Что такое MIG/MAG
MIG/MAG — полуавтоматическая сварка плавящейся проволокой в среде защитного газа.
Различие между обозначениями связано с типом защитной среды:
- MIG — Metal Inert Gas, сварка в среде инертного газа;
- MAG — Metal Active Gas, сварка с использованием активного газа или соответствующей газовой смеси.
В обоих случаях проволока автоматически подаётся через сварочную горелку.
За счёт непрерывной подачи сварщику не приходится регулярно останавливаться для замены электрода. Это особенно важно при изготовлении конструкций с большим количеством соединений или при серийном производстве.
Подробнее о применении технологии на производстве — на странице сварки полуавтоматом MIG/MAG.
Что такое TIG
TIG — аргонодуговая сварка неплавящимся вольфрамовым электродом.
Электрод находится внутри горелки и создаёт дугу между собой и металлической деталью. Сварочная зона защищается инертным газом, чаще всего аргоном.
Если для соединения требуется присадочный металл, он подаётся отдельно.
Благодаря этому сварщик может независимо управлять:
- положением горелки;
- сварочной дугой;
- тепловым воздействием;
- количеством присадочного материала;
- скоростью формирования соединения.
Такой принцип делает TIG особенно интересной для задач, в которых важны аккуратность и точный контроль процесса.
Подробнее: аргонодуговая сварка TIG.
TIG и MIG/MAG — сравнение технологий
Основные особенности двух процессов можно сравнить в таблице.
| Критерий | MIG/MAG | TIG |
|---|---|---|
| Электрод | Плавящаяся проволока | Неплавящийся вольфрамовый |
| Присадочный материал | Проволока подаётся автоматически | Подаётся отдельно при необходимости |
| Защитный газ | Требуется | Требуется |
| Производительность | Высокая | Обычно ниже |
| Контроль сварочной ванны | Высокий | Очень высокий |
| Повторяющиеся операции | Хорошо подходит | Зависит от задачи |
| Работа с тонкими деталями | Возможна при правильно подобранном процессе | Хороший контроль тепловложения |
| Требования к внешнему виду | Можно получать аккуратные соединения | Одно из преимуществ технологии |
| Серийное производство | Часто рационально | Применяется, если этого требует изделие |
Эта таблица показывает общие различия, но не является готовым алгоритмом выбора.
Например, утверждение «для тонкого металла всегда нужен TIG» будет слишком категоричным. Современная полуавтоматическая сварка также широко применяется при изготовлении тонкостенных изделий, если правильно подобраны технология, оборудование и режим работы.
Когда лучше подходит MIG/MAG
Главное преимущество полуавтоматической сварки — высокая производительность.
Поскольку проволока подаётся непрерывно, можно выполнять длинные или многочисленные швы без постоянной замены штучных электродов и отдельной ручной подачи присадки.
Это особенно важно при производстве изделий, где сварочная операция повторяется много раз.
MIG/MAG может быть рациональным выбором при изготовлении:
- рам;
- каркасов;
- металлоконструкций;
- корпусов;
- деталей из профильной трубы;
- изделий из листового металла;
- серий однотипных металлических деталей.
Однако само наличие большого количества швов ещё не означает, что обязательно будет выбрана полуавтоматическая сварка. Необходимо учитывать материал и конструкцию изделия.
Когда лучше подходит TIG
Сильная сторона TIG — управляемость процесса.
Сварщик может отдельно контролировать дугу и подачу присадочного материала, поэтому технология хорошо подходит для соединений, где требуется особенно внимательно контролировать формирование сварочной ванны.
TIG может рассматриваться при:
- повышенных требованиях к внешнему виду шва;
- работе с тонкостенными деталями;
- сложной геометрии соединения;
- сварке нержавеющей стали;
- сварке определённых алюминиевых сплавов;
- изготовлении изделий, где сварное соединение остаётся видимым.
Однако аккуратный внешний вид не означает автоматически более прочное соединение.
Прочность сварного узла определяется материалом, конструкцией, подготовкой соединения, технологическим режимом и качеством выполнения работ.
Что быстрее — TIG или MIG/MAG
В большинстве производственных задач MIG/MAG обеспечивает более высокую скорость сварки.
Причина — непрерывная автоматическая подача проволоки.
При TIG присадочный материал, если он требуется, подаётся отдельно, а сам процесс ориентирован на более точное управление сварочной ванной. Поэтому скорость формирования соединения обычно ниже.
Для одной небольшой детали эта разница может практически не влиять на стоимость заказа.
Но если необходимо изготовить десятки или сотни одинаковых изделий, продолжительность каждой операции начинает существенно влиять на общий производственный цикл.
Именно поэтому при серийном производстве технологичность конструкции и скорость сварки становятся важными критериями выбора.
Где получается более аккуратный шов
TIG часто выбирают для изделий, у которых сварное соединение остаётся видимым.
При правильно выполненном процессе можно получить ровный контролируемый шов с минимальным количеством брызг.
Это особенно актуально для:
- элементов интерьера;
- деталей из нержавеющей стали;
- декоративных металлических изделий;
- конструкций с открытыми лицевыми соединениями.
Однако качественный MIG/MAG-шов также может иметь аккуратный внешний вид.
Поэтому не следует считать TIG единственной технологией для изделий с требованиями к эстетике.
Необходимо оценивать конкретную конструкцию и дальнейшую обработку поверхности. Если изделие после сварки будет зачищаться, шлифоваться или окрашиваться, требования к первоначальному виду сварного шва могут отличаться.
TIG или MIG/MAG для нержавеющей стали
Нержавеющую сталь можно сваривать разными способами.
TIG часто применяется, когда требуется хороший контроль процесса и аккуратное соединение.
Полуавтоматическая сварка также может использоваться для нержавеющих сталей, особенно когда важны производительность и большое количество сварочных операций.
При этом недостаточно знать только слово «нержавейка».
На выбор влияют:
- марка стали;
- толщина;
- конструкция соединения;
- условия эксплуатации;
- требования к внешнему виду.
Подробнее: Какой сваркой варить нержавеющую сталь: TIG, MIG/MAG или электродом.
TIG или MIG для алюминия
Для сварки алюминиевых сплавов могут использоваться и TIG, и MIG.
TIG особенно интересен для задач, где важны точный контроль процесса и аккуратность соединения.
MIG может быть рациональнее при больших объёмах работ, поскольку позволяет увеличить производительность и скорость подачи присадочного металла.
Но выбор нельзя делать только по принципу «тонкий алюминий — TIG, толстый — MIG».
Необходимо учитывать:
- конкретный сплав;
- толщину деталей;
- геометрию;
- тип соединения;
- количество изделий;
- требования к шву.
Подробнее — в статье «Какой сваркой варить алюминий: TIG или MIG».
TIG или MIG/MAG для тонкого металла
При сварке тонкостенных деталей одна из главных задач — ограничить тепловое воздействие.
Избыточный нагрев может привести к прожогу, короблению листа и изменению геометрии изделия.
TIG позволяет очень точно управлять процессом, поэтому часто применяется для таких задач.
Однако MIG/MAG также широко используется для сварки тонких листовых деталей, особенно когда важна производительность.
Выбор зависит от материала, толщины, конструкции соединения и производственной задачи.
Подробнее: Сварка тонкого металла: какой способ выбрать и как избежать прожогов.
Что выбрать для серийного производства
Если необходимо изготовить много одинаковых изделий, выбор технологии влияет не только на качество соединения, но и на себестоимость производства.
В таком случае учитываются:
- количество сварных швов на одном изделии;
- длина соединений;
- время выполнения одной операции;
- возможность использования оснастки;
- повторяемость конструкции;
- необходимость промежуточной обработки;
- требования к внешнему виду.
Полуавтоматическая сварка часто оказывается удобной именно в таких условиях благодаря непрерывной подаче проволоки и высокой производительности.
Однако если конструкция требует преимуществ TIG, производительность не должна становиться единственным критерием.
Что выбрать для единичного изделия
При изготовлении одной детали ситуация может быть противоположной.
Разница в несколько минут между двумя технологиями уже не играет такой роли, а требования к геометрии и внешнему виду могут оказаться важнее скорости.
Поэтому единичное изделие лучше оценивать по чертежу или непосредственно по детали.
Как выбрать между TIG и MIG/MAG
Перед выбором технологии нужно ответить как минимум на несколько вопросов:
- Из какого материала изготовлены детали?
- Какая известна марка материала?
- Какова толщина металла?
- Какая конструкция соединения?
- Сколько швов необходимо выполнить?
- Будут ли они находиться на видимой поверхности?
- Сколько изделий требуется изготовить?
- Планируется ли дальнейшая обработка или окраска?
Только после этого можно корректно сравнивать TIG и MIG/MAG для конкретного заказа.
Более общий обзор технологий приведён в статье «Виды сварки металла: MMA, MIG/MAG и TIG — отличия и что выбрать».
Краткий итог
MIG/MAG особенно рациональна там, где важны производительность, большое количество сварочных операций и повторяемость.
TIG особенно полезна при повышенных требованиях к контролю процесса и внешнему виду соединения.
Но правила «TIG качественнее» или «MIG/MAG подходит только для простых конструкций» некорректны.
Качество определяется не названием технологии, а правильностью её применения к конкретному изделию.
Если способ сварки заранее неизвестен, достаточно предоставить чертёж или эскиз, указать материал, толщину и количество изделий. После оценки конструкции можно подобрать подходящую технологию.
Подробнее об выполняемых работах — на странице сварки металла.