Сварка тонкого металла: какой способ выбрать и как избежать прожогов
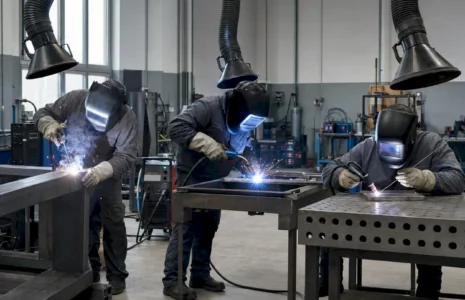
Сварка тонкого металла требует особенно точного контроля теплового воздействия.
Избыточный нагрев может быстро привести к прожогу, короблению листа или изменению геометрии готового изделия. Поэтому способ, который хорошо работает на массивной металлоконструкции, не обязательно будет оптимальным для тонкостенной детали.
Для таких задач могут применяться TIG, MIG/MAG и в определённых случаях ручная дуговая сварка MMA.
Выбирать между ними необходимо с учётом материала, толщины, геометрии соединения и требований к готовому изделию.
Почему тонкий металл сложнее сваривать
При сварке происходит локальный нагрев металла до высокой температуры.
Чем меньше толщина детали, тем меньше материала находится в зоне воздействия дуги и тем быстрее может произойти перегрев.
Отсюда возникают три характерные проблемы.
Прожог
Если тепловое воздействие оказывается слишком большим для конкретной детали, металл может расплавиться насквозь и вместо соединения образуется отверстие.
Деформация
При нагреве металл расширяется, а после охлаждения сокращается.
Поскольку сварочная зона нагревается неравномерно, в конструкции возникают внутренние напряжения.
Тонкий лист обладает сравнительно небольшой жёсткостью, поэтому такие изменения особенно легко приводят к короблению.
Изменение геометрии изделия
Даже если очевидного прожога нет, после выполнения длинного сварного шва деталь может потерять первоначальную форму.
Это особенно критично для:
- корпусов;
- панелей;
- облицовочных элементов;
- рам;
- деталей, которые затем должны точно стыковаться друг с другом.
Поэтому сварка тонкого листа начинается не с выбора силы тока, а с оценки всей конструкции.
Какой металл считается тонким
Универсальной границы, после которой металл становится «тонким», нет.
Понятие зависит от:
- материала;
- сварочной технологии;
- конструкции;
- размеров детали;
- типа соединения;
- требований к допустимой деформации.
Одна и та же толщина может быть относительно простой задачей для одной конструкции и сложной для другой.
Например, небольшой жёсткий элемент и большая плоская панель одинаковой толщины будут по-разному вести себя при локальном нагреве.
Поэтому толщина должна оцениваться вместе с геометрией изделия.
TIG-сварка тонкого металла
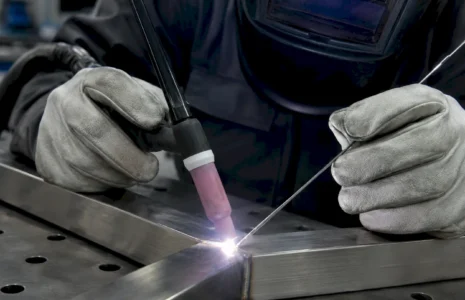
TIG позволяет независимо контролировать дугу и подачу присадочного материала.
Это одно из главных преимуществ технологии при работе с тонкостенными деталями.
Сварщик может точно управлять сварочной ванной и количеством тепла, подводимого к соединению.
Поэтому TIG часто применяется при:
- тонких деталях из нержавеющей стали;
- изделиях с высокими требованиями к внешнему виду;
- небольших точных конструкциях;
- сварке определённых алюминиевых сплавов;
- сложных соединениях.
Однако высокая точность процесса сопровождается сравнительно невысокой производительностью.
Если необходимо изготовить большую серию одинаковых деталей, это также необходимо учитывать.
Подробнее: аргонодуговая сварка TIG.
MIG/MAG-сварка тонкого металла
Полуавтоматическая сварка широко применяется при изготовлении деталей из листового металла.
Главное преимущество — непрерывная автоматическая подача проволоки.
Она позволяет выполнять большое количество соединений с высокой производительностью.
При правильно организованном процессе MIG/MAG может использоваться и для достаточно тонких деталей.
Это особенно интересно для:
- корпусов;
- рам;
- небольших металлоконструкций;
- изделий из листовой стали;
- серийных деталей;
- повторяющихся сварочных операций.
При этом для предотвращения прожога необходимо правильно подобрать весь процесс — от подготовки соединения до сварочного режима и последовательности выполнения швов.
Подробнее: сварка полуавтоматом MIG/MAG.
Можно ли варить тонкий металл электродом
Ручная дуговая сварка MMA также может применяться для относительно тонких деталей, но такой процесс более требователен к условиям и квалификации сварщика.
Штучный электрод формирует дугу и одновременно является присадочным материалом.
При работе с тонкой деталью необходимо особенно внимательно контролировать тепловое воздействие, чтобы не допустить прожога.
Поэтому при производственном изготовлении тонколистовых изделий нередко рассматриваются MIG/MAG или TIG.
Но утверждение «тонкий металл электродом сваривать нельзя» будет некорректным.
Необходимо оценивать конкретную задачу.
TIG, MIG/MAG или MMA — что выбрать
| Задача | Что особенно важно |
| Тонкая листовая сталь | Контроль тепловложения и деформации |
| Серия деталей | Производительность и повторяемость |
| Видимый сварной шов | Аккуратность формирования соединения |
| Нержавеющая сталь | Марка материала, тепло и поверхность |
| Алюминий | Сплав, подготовка и выбранный процесс |
| Большая плоская панель | Минимизация коробления |
| Сложная геометрия | Доступ к соединению и контроль процесса |
Выбор нельзя сделать только по одному параметру.
Почему при сварке появляются прожоги
Прожог возникает, когда металл в зоне соединения расплавляется насквозь.
Обычно это означает, что локальное тепловое воздействие оказалось чрезмерным по отношению к толщине и условиям сварки.
На риск прожога могут влиять:
- неправильно выбранный режим;
- слишком длительное воздействие дуги на одну область;
- зазор между деталями;
- особенности конструкции;
- выбранный сварочный процесс;
- толщина металла;
- свойства самого материала.
Поэтому устранение прожога — это не всегда простое уменьшение одного параметра сварочного аппарата.
Необходимо оценивать весь процесс.
Почему тонкий металл ведёт после сварки
Коробление связано с неравномерным нагревом и последующим сокращением металла при охлаждении.
Чем меньше жёсткость детали, тем заметнее может быть эффект.
Особенно чувствительны большие плоские поверхности.
Например, длинный непрерывный шов вдоль тонкого листа может существенно изменить его форму даже при отсутствии прожогов.
Поэтому технолог учитывает не только способ сварки, но и:
- порядок выполнения швов;
- направление сварки;
- длину отдельных участков;
- расположение прихваток;
- способ фиксации;
- конструктивную жёсткость детали.
Зачем нужны прихватки
До окончательной сварки детали могут временно фиксироваться короткими сварочными соединениями — прихватками.
Они помогают сохранить взаимное положение элементов во время сборки и последующего сварочного процесса.
Для тонкостенных конструкций правильная фиксация особенно важна, поскольку даже небольшое перемещение детали может изменить зазоры и геометрию соединения.
Количество и расположение прихваток определяются конструкцией изделия.
Зачем использовать сварочную оснастку
Для серийного изготовления деталей могут применяться специальные приспособления, которые удерживают элементы конструкции в требуемом положении.
Оснастка помогает:
- повысить повторяемость изделий;
- уменьшить ошибки сборки;
- контролировать геометрию;
- сократить время позиционирования деталей;
- уменьшить влияние сварочных деформаций.
Поэтому при серии изделий технологичность сборки может быть не менее важна, чем сам выбор TIG или MIG/MAG.
Почему конструкция изделия влияет на качество сварки
Предположим, необходимо сварить два изделия из одинакового листового металла.
У первого — небольшой короткий шов между жёсткими элементами.
У второго — несколько длинных соединений на большой плоской панели.
Несмотря на одинаковую толщину материала, риск деформации и требования к процессу будут различаться.
Поэтому чертёж позволяет оценить гораздо больше, чем простое указание:
сталь 1 мм.
Технолог видит:
- форму деталей;
- расположение соединений;
- размеры;
- доступ для горелки;
- длину швов;
- общую жёсткость конструкции.
Когда важна последовательность сварки
Если конструкция содержит несколько соединений, порядок их выполнения может существенно влиять на итоговую геометрию.
Последовательность выбирается таким образом, чтобы контролировать накопление тепла и деформацию изделия.
Это особенно важно для:
- рам;
- корпусов;
- панелей;
- тонкостенных коробчатых конструкций;
- деталей с большим количеством сварных соединений.
Поэтому технология изготовления должна разрабатываться для изделия целиком.
Что лучше для тонкого металла — TIG или MIG/MAG
Обе технологии могут применяться для тонкостенных деталей.
TIG особенно интересен там, где требуется очень точный контроль сварочной ванны и аккуратность соединения.
MIG/MAG позволяет сочетать сварку тонкого листа с более высокой производительностью, что может быть особенно важно для серии изделий.
Поэтому корректнее спрашивать не:
какая сварка лучше для тонкого металла?
а:
какая сварка лучше для этой конкретной детали?
Подробное сравнение технологий приведено в статье «MIG/MAG или TIG: какую сварку выбрать для конкретной задачи».
Общий обзор — «Виды сварки металла: MMA, MIG/MAG и TIG — отличия и что выбрать».
Что предоставить для расчёта сварки тонкого металла
Для оценки желательно предоставить:
- чертёж или эскиз;
- материал;
- марку материала, если она известна;
- толщину;
- размеры деталей;
- количество изделий;
- требования к геометрии;
- требования к внешнему виду сварных соединений;
- информацию о дальнейшей обработке.
При наличии готовой детали полезны фотографии, но для сложной конструкции они не всегда заменяют чертёж.
Самостоятельно выбирать MIG/MAG, TIG или MMA не обязательно.
После оценки конструкции можно определить рациональный способ выполнения работ.
Подробнее — сварка металла.